|
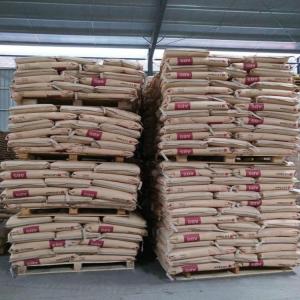
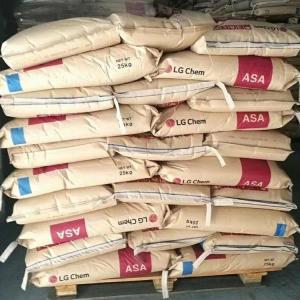
| 品牌 | 韩国LG |
| 货号 | 64168126 |
| 用途 | 通讯设备 |
| 牌号 | LI-923 |
| 型号 | LI-923 |
| 品名 | 韩国LG |
| 包装规格 | KG |
| 外形尺寸 | 98 |
| 厂家 | 韩国LG |
| 是否进口 | 是 |
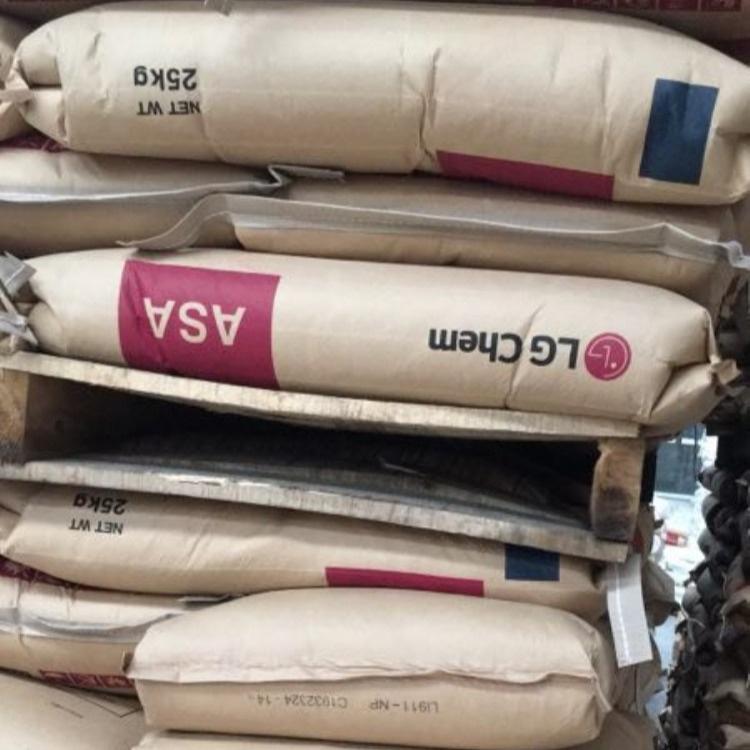
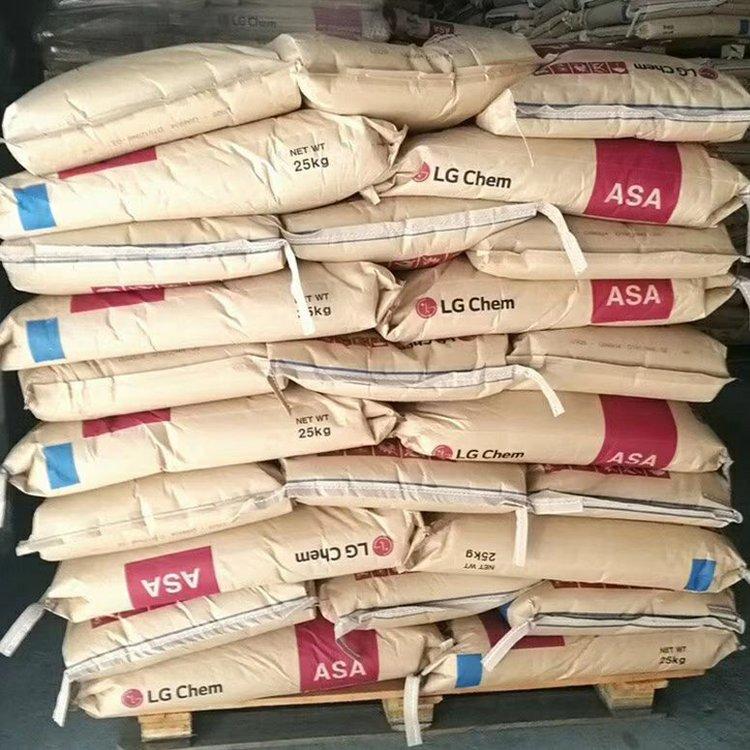
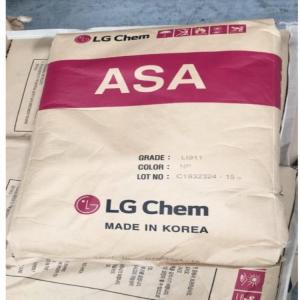
ASA
LI923
| 产品信息 | |
|---|---|
| 制造商 | LG化学企业有限公司 |
| 材料标识 | ASA |
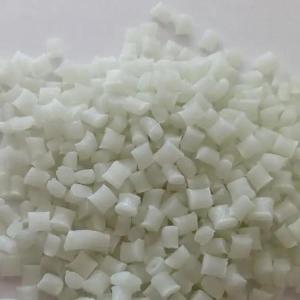
| 材料形状 | 颗粒状 |
| 加工方式 | 挤出成型 |
| 阻燃等级 | HB |
| 材料属性 | 挤出级 |
| 符合规定 |
|
| 材料特性 |
|
| 材料用途 |
|
| UL档案号 | E67171 |
| 认证证书 |  |
| 物理性能 | 测试标准 | 数据 | 单位 |
|---|---|---|---|
| 比重 23°C | ASTM D792 | 1.06 | g/cm3 |
| 收缩率 流动 3.2mm 23°C 注塑成型 | ASTM D955 | 0.004~0.007 | in/in |
| 熔融指数 220°C 10kg | ASTM D1238 | 5.0 | g/10min |
| 硬度 | 测试标准 | 数据 | 单位 |
|---|---|---|---|
| 洛氏硬度 R标尺 23°C 注塑成型 | ASTM D785 | 103 |
| 机械性能 | 测试标准 | 数据 | 单位 |
|---|---|---|---|
| 拉伸模量 23°C 50mm/min 3.2mm | ASTM D638 | 323000 | psi |
| 拉伸强度 屈服 23°C 50mm/min 3.2mm | ASTM D638 | 7110 | psi |
| 伸长率 屈服 23°C 50mm/min 3.2mm | ASTM D638 | 6.0 | % |
| 伸长率 断裂 23°C 50mm/min 3.2mm | ASTM D638 | 25 | % |
| 弯曲强度 23°C 15mm/min 3.2mm 注塑成型 | ASTM D790 | 11300 | psi |
| 弯曲模量 23°C 15mm/min 3.2mm 注塑成型 | ASTM D790 | 341000 | psi |
| 悬臂梁缺口冲击 -30°C 3.2mm 注塑成型 | ASTM D256 | 0.75 | ft-lb/in |
| 悬臂梁缺口冲击 -30°C 6.4mm 注塑成型 | ASTM D256 | 0.75 | ft-lb/in |
| 悬臂梁缺口冲击 23°C 3.2mm 注塑成型 | ASTM D256 | 4.5 | ft-lb/in |
| 悬臂梁缺口冲击 23°C 6.4mm 注塑成型 | ASTM D256 | 3.3 | ft-lb/in |
| 热性能 | 测试标准 | 数据 | 单位 |
|---|---|---|---|
| 热变形温度 未退火 1.8MPa 注塑成型 6.4mm | ASTM D648 | 187 | °F |
| 维卡软化温度 50°C/hr 50N | ASTM D1525 | 205 | °F |
| 阻燃性能 | 测试标准 | 数据 | 单位 |
|---|---|---|---|
| 防火等级 全色 1.5mm | UL94 | HB | |
| 防火等级 全色 3.0mm | UL94 | HB | |
| 防火等级 全色 6.0mm | UL94 | HB |
| UL | 测试标准 | 数据 | 单位 |
|---|---|---|---|
| 室外适用性 | UL-746C | f1 | |
| 防火等级 全色 1.5mm | UL94 | HB | |
| 防火等级 全色 3.0mm | UL94 | HB | |
| 防火等级 全色 6.0mm | UL94 | HB | |
| HWI 全色 1.5mm | UL 746A | 4 | PLC |
| HWI 全色 3.0mm | UL 746A | 3 | PLC |
| HWI 全色 6.0mm | UL 746A | 2 | PLC |
| HAI 全色 1.5mm | UL 746A | 0 | PLC |
| HAI 全色 3.0mm | UL 746A | 0 | PLC |
| HAI 全色 6.0mm | UL 746A | 0 | PLC |
| RTI Elec 全色 1.5mm | UL 746B | 50 | °C |
| RTI Elec 全色 3.0mm | UL 746B | 50 | °C |
| RTI Elec 全色 6.0mm | UL 746B | 50 | °C |
| RTI Imp 全色 1.5mm | UL 746B | 50 | °C |
| RTI Imp 全色 3.0mm | UL 746B | 50 | °C |
| RTI Imp 全色 6.0mm | UL 746B | 50 | °C |
| RTI Str 全色 1.5mm | UL 746B | 50 | °C |
| RTI Str 全色 3.0mm | UL 746B | 50 | °C |
| RTI Str 全色 6.0mm | UL 746B | 50 | °C |
| CTI | IEC 60112 | 0 | PLC |
| 绝缘强度 | ASTM D149 | 28 | KV/mm |
| HVTR | UL 746A | 1 | PLC |
| 尺寸稳定性 | UL746 | 0.0 | % |
| 体积电阻 | ASTM D257 | 1E+15 | Ω.cm |
| 耐电弧性 | ASTM D495 | 6 | PLC |
| 挤出成型 | 数据 | 单位 |
|---|---|---|
| 干燥温度 | 176~194 | °F |
| 干燥时间 | 2.0~3.0 | hr |
| 建议水份含量 | ≤0.01 | % |
| 一区温度 | 374~392 | °F |
| 二区温度 | 392~428 | °F |
| 三区温度 | 410~446 | °F |
| 四区温度 | 410~446 | °F |
| 接头温度 | 410~446 | °F |
| 模口温度 | 410~482 | °F |
| 熔融温度 | 392~446 | °F |
| 辊筒顶部温度 | 70~90 | °C |
| 辊筒中部温度 | 70~90 | °C |
| 辊筒底部温度 | 70~100 | °C |